

Introduction
Une profileuse pour panneaux de toiture à joints debout représente un investissement sur dix ans. Un mauvais choix de machine entraîne des rebuts et des pertes de contrats. Un choix judicieux garantit des joints nets et des marges importantes.
La toiture à joints debout est le choix privilégié aux États-Unis, en Europe, en Australie et au Moyen-Orient : fixations invisibles, résistance aux intempéries et lignes épurées. Cependant, produire rapidement des panneaux uniformes représente un véritable défi : tolérances serrées, découpes nettes et absence totale de dérive d’alignement sont impératives. Ce guide présente les principales familles de profils (à enclenchement, à joint mécanique, BEMO et conique), puis détaille huit caractéristiques essentielles des machines, avec des tableaux comparatifs, une FAQ complète et une liste de contrôle pour la réception en usine, à présenter lors de votre prochaine visite chez le fournisseur.
Types de profils de couture debout : ce que votre machine doit produire
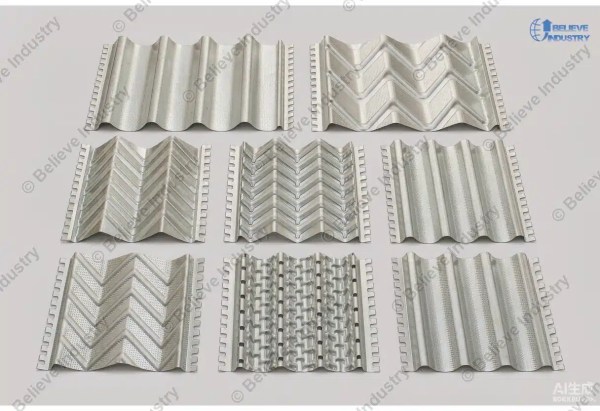
Avant de vérifier les caractéristiques de la machine, définissez précisément les profils de couture debout que vous allez produire. Chaque famille de profils requiert une configuration machine différente ; choisir une machine inadaptée à vos profils cibles représente un gaspillage d’investissement.
Couture à pression vs. couture mécanique : les deux principales familles
Profilés à verrouillage par encliquetage (Ex. : McElroy Medallion-Lok, Meridian, Instaloc) : assemblage manuel par simple pression, hauteur de joint : 25 à 38 mm. Installation plus rapide, mais étanchéité moindre ; risque de non-conformité aux normes dans les régions exposées à des vents forts. La machine nécessite des rouleaux de précision pour les détails d’enclenchement ; aucune intégration de rouleau de sertissage n’est requise.
Profils de couture mécaniques Les bâches (par exemple, McElroy MasterLok-90, Maxima, 138T/238T) sont enroulées et fermées sur le toit à l'aide d'une sertisseuse électrique, avec une hauteur de couture de 38 à 50 mm et un angle de pliage de 90° à 540°. Cette méthode offre une résistance aux intempéries optimale. La machine doit respecter une tolérance de ±0,3 mm sur la géométrie de la couture ; un écart de 1 mm empêche la sertisseuse de réaliser une fermeture correcte.
Profils de pression de style Batten (Par exemple, les modèles McElroy Medallion I et II) utilisent un capuchon de tasseau séparé qui se clipse sur la jointure. Un style architectural distinctif pour les projets résidentiels et commerciaux haut de gamme.
Panneaux à coutures debout de style BEMO : origine européenne, demande mondiale
Le système BEMO est une technologie développée par l'entreprise autrichienne du même nom. Largement répandu en Europe, au Moyen-Orient, aux États-Unis et en Australie, il est couramment utilisé en Arabie saoudite et dans les pays du Golfe pour les toitures d'aéroports, de stades et de bâtiments commerciaux. Résistant aux températures extrêmes et aux géométries complexes, il présente les caractéristiques suivantes : large panneau plat (couverture de 300 à 500 mm), joint à double ou triple pli (hauteur de 25 à 65 mm), pliage à 360° ou 540°.
La caractéristique déterminante est le géométrie des plis de couture Le rayon interne doit garantir l'étanchéité par capillarité. La tolérance sur la géométrie du joint est généralement de ±0,3 mm, bien plus faible que pour les profils standards.
La production de panneaux de type BEMO nécessite :
- 14 à 20 stations de rouleaux pour former la couture complexe sans fissures, plus des rouleaux latéraux réglables indépendamment pour une planéité sur toute la largeur du plateau.
- Cadres latéraux robustes pour supporter des forces de formage plus élevées.
- Rouleaux GCr15 rectifiés avec précision, poli à Ra ≤ 0,8 μm pour les bobines en aluminium.
- Précision de longueur de ±0,5 mm — Les panneaux BEMO installés sur les toitures architecturales doivent correspondre exactement sur plusieurs pentes.
Lors de l'achat d'une machine compatible BEMO, demandez le plan de profil au concédant de licence et assurez-vous que le fournisseur maîtrise les tolérances dimensionnelles de chaque couture. Beli a produit des lignes compatibles BEMO pour l'Europe et le Moyen-Orient et peut valider la capacité de la machine à partir de votre plan de profil avant votre commande.
Panneaux à coutures debout coniques : le défi du profil complexe
Les panneaux coniques — dont la largeur varie linéairement d'une extrémité à l'autre — sont utilisés sur les toitures coniques, les dômes et toute toiture non rectangulaire. Ils représentent le profil le plus exigeant pour une profileuse à joints debout.
Deux méthodes de production :
1. Formage à largeur variable guidé par commande numérique : Stations à entraînement individuel avec guides latéraux à réglage continu en fonction de la conicité du panneau. Nécessite une commande numérique sophistiquée et une synchronisation précise. Solution privilégiée pour la production en série.
2. Bobine prédécoupée / pré-entaillée : Moins précis, plus laborieux, mais possible sur une machine standard avec des étapes manuelles.
Pour une véritable production conique, la machine doit posséder :
- Stations à rouleaux à entraînement individuel avec régulation de vitesse indépendante.
- système de guidage latéral CNC pour le réglage latéral de la bobine en temps réel.
- logiciel de CAO à bobine qui convertit la géométrie du toit en programmes de coffrage.
- Dérouleur de haute précision avec contrôle de tension pour éviter les déviations dues aux changements de largeur de la bande.
Si vos projets comprennent des toitures coniques ou en dôme (aéroports, stades, bâtiments commerciaux haut de gamme), renseignez-vous sur la possibilité de réaliser des profils coniques avant tout achat. Toutes les profileuses à joints debout ne sont pas adaptées aux profils coniques, et la mise à niveau est extrêmement coûteuse.
Tableau comparatif des profils de couture debout
| Type de profil | Méthode de couture | Hauteur de couture | Largeur de couverture | Stations de rouleaux de machines | Exigence d'étanchéité | Application typique |
|---|---|---|---|---|---|---|
| Verrouillage à enclenchement (par exemple, Medallion-Lok) | Assemblage manuel | 25–38 mm | 300–600 mm | 10–14 | ±0,5 mm | Résidentiel, commercial léger |
| Couture mécanique (par exemple, MasterLok-90) | Soudeuse électrique sur toit | 38–50 mm | 300–600 mm | 12–16 | ±0,3 mm | Commercial, industriel |
| Style BEMO (pli double/triple) | Pliage à 360°/540°, cousu | 25–65 mm | 300–500 mm | 14–20 | ±0,3 mm | Architecture, commerce haut de gamme |
| Style à lattes (par exemple, Médaillon I) | Le chapeau de batte se ferme par pression. | 38–65 mm | 400–700 mm | 12–16 | ±0,5 mm | Architectural, résidentiel |
| Panneau conique | Variable (mécanique ou à pression) | Variable | Conique (variations de largeur) | 16–20, à commande numérique | ±0,2 mm | Toits coniques, dômes, géométrie complexe |
Pour une analyse approfondie de la fabrication de panneaux architecturaux à large couverture, consultez notre analyse de la machine de profilage à rouleaux pour toitures métalliques, qui explique comment la configuration de la machine change en fonction des différentes largeurs de couverture et hauteurs de couture.

1. Matériau du rouleau et traitement thermique
Les rouleaux sont l'élément essentiel d'une profileuse pour panneaux de toiture à joints debout : ils déterminent la finition des panneaux, la précision et la durée de vie de la machine. Un jeu de rouleaux bon marché peut tomber en panne en moins de six mois.
Que vérifier
Qualité du matériau du rouleau : Qualité supérieure : acier à roulement GCr15 (équivalent AISI 52100), dureté Rockwell C 58–62. Qualité moyenne : acier 40Cr, dureté Rockwell C 50–55. Entrée de gamme : acier au carbone non trempé qui marque les panneaux en quelques semaines.
Traitement thermique : Meilleure pratique : chauffage au four → trempe à l’huile → double revenu. Éviter les rouleaux à revenu unique : les contraintes internes résiduelles provoquent des microfissures et une défaillance prématurée.
Traitement de surface : Chromage à 0,05–0,08 mm, plus polissage à Ra ≤ 0,8 μm pour bobine pré-peinte.
Précision du rouleau : Faux-rond ≤ 0,05 mm. Demandez le rapport d'inspection par jeu de rouleaux.
Nombre de stations : 12 à 18 pour les profils à joints debout. Un nombre réduit de stations risque de provoquer des fissures dans les panneaux au niveau du joint.
Tableau comparatif des niveaux de qualité des rouleaux
| Étage | Matériau de rouleau | Dureté | Traitement de surface | Tolérance d'usinage | espérance de vie |
|---|---|---|---|---|---|
| Niveau d'entrée | acier au carbone | HRC 40–45 | Aucun | 0,15–0,20 mm | 1 à 2 ans |
| Moyenne gamme | Acier 40Cr | HRC 50–55 | Chrome 0,03 mm | 0,08–0,12 mm | 3 à 5 ans |
| Premium (Beli) | acier à roulement GCr15 | HRC 58–62 | Chrome 0,05–0,08 mm, poli | ≤ 0,05 mm | 8 à 10 ans et plus |
Questions à poser au fournisseur
- “ Pouvez-vous me fournir le certificat de matériau et le rapport de traitement thermique pour le jeu de rouleaux ? ”
- “ Quelle est l’épaisseur du chromage, et proposez-vous une étape de polissage ? ”
- “ Combien de stations de rouleaux cette machine possède-t-elle pour les profils de couture debout ? ”
- “ Puis-je consulter le rapport d'inspection du faux-rond pour chaque rouleau ? ”
Un fabricant sérieux répond à ces questions par des documents, et non par de vagues assurances. Si un fournisseur ne peut pas fournir de certificats de matériaux, c'est un signal d'alarme.
Pour en savoir plus sur les normes relatives à l'outillage en acier formé à froid, consultez le ressources techniques de la Metal Construction Association, et le Association des fabricants de bâtiments métalliques (MBMA) pour les guides de conception relatifs aux systèmes de toiture à joints debout.
2. Châssis de la machine et intégrité structurelle
Le châssis assure l'alignement de votre profileuse de panneaux de toiture à joints debout après des mois de production. Un châssis tordu compromet la précision des panneaux et sa réparation est coûteuse.
Que vérifier
Construction du cadre : Plaques d'acier épaisses (≥ 18 mm) soudées pour former une structure monocoque, puis traitées thermiquement pour détendre les contraintes. Éviter les cadres tubulaires pour des panneaux de plus de 600 mm de large : ils fléchissent sous la charge.
Soulager le stress : Chauffer à 600–650 °C, maintenir la température pendant plusieurs heures, puis laisser refroidir lentement. Demander un tableau des températures comme preuve.
Tolérance de planéité : ≤0,10 mm sur toute la longueur de la machine. Vérifier lors de la réception en usine à l'aide d'une règle et de jauges d'épaisseur.
Rigidité du cadre latéral : Doit résister à une force de profilage de 5 à 8 tonnes. Une flexion de 0,2 mm décale l'écartement des rouleaux et engendre une hauteur de joint irrégulière.
Fondation: Le fournisseur doit fournir un plan de fondation indiquant l'emplacement des boulons d'ancrage et les spécifications d'épaisseur du béton.
Les profileuses à joints debout de Beli utilisent des châssis en tôle d'acier normalisée avec des surfaces d'assemblage usinées avec précision. Il en résulte une géométrie de panneau constante, même après des années d'utilisation. Vous pouvez consulter les détails de construction du châssis sur notre site web. Page consacrée aux machines de profilage pour toitures métalliques.

3. Système de commande par automate programmable (PLC) et niveau d'automatisation
L'automate programmable (PLC) est le « cerveau » de votre machine de profilage de panneaux de toiture à joints debout : il contrôle la vitesse, la mesure de la longueur, la synchronisation du poinçonnage, les diagnostics et les données de production. Un automate mal choisi entraîne un dépannage fastidieux et des temps d'arrêt qui auraient pu être évités.
Que vérifier
Marque de l'automate programmable : Siemens (S7-1200/1500), Mitsubishi (FX5/Q), Delta (AH/AS). Évitez les marques génériques : il se peut que les modules de remplacement ne soient plus disponibles d'ici trois ans.
IHM : Écran tactile couleur de 10 pouces permettant de stocker entre 50 et 100 profils de recettes, avec réglage de la vitesse, comptage de la production et historique des dysfonctionnements.
Précision de la longueur : Codeur : ±1,0 mm sur 6 m. Laser : ±0,5 mm pour les projets architecturaux. Vérifier sur dix panneaux consécutifs lors du test d'acceptation sur site (FAT).
Diagnostic des pannes : Des codes d'erreur clairs accompagnés d'horodatages, et pas seulement un voyant clignotant. Cela permet d'économiser des heures de dépannage.
Diagnostic à distance : Port Ethernet pour l'accès à distance du fournisseur. Beli l'intègre de série sur toutes ses gammes de panneaux de toiture.
Tableau comparatif des niveaux des automates programmables (PLC) et des systèmes de contrôle
| Fonctionnalité | Système de base | Système de milieu de gamme | Système avancé (Beli) |
|---|---|---|---|
| Marque PLC | Générique / Inconnu | Delta / Omron | Siemens / Mitsubishi |
| Archives de recettes | 10 à 20 profils | 30 à 50 profils | Plus de 100 profils |
| Précision de la longueur | ±2,0 mm | ±1,5 mm | ±1,0 mm (laser : ±0,5 mm) |
| Type d'interface homme-machine | Panneau de boutons | Écran tactile de 7 pouces | Écran tactile couleur de 10 pouces |
| Enregistrement des erreurs | Non | Oui (niveau de base) | Oui (avec horodatage) |
| Assistance à distance | Non | Facultatif | Standard (port Ethernet) |
| Rapport de production | Non | Nombre de base | Détaillé (nombre, durée, temps d'arrêt) |
Lorsque vous évaluez une machine de profilage pour panneaux de toiture à joints debout, consacrez au moins 30 minutes à tester l'interface homme-machine (IHM). Essayez de passer d'un profil à l'autre. Essayez de saisir une nouvelle longueur de panneau. Essayez de provoquer (en toute sécurité) un défaut pour voir comment le système réagit. La facilité d'utilisation du système de commande a un impact direct sur votre productivité quotidienne.
4. Vitesse de formage et rendement réel de production
La vitesse n'a d'importance que lorsqu'elle est maîtrisable. Une machine de profilage de panneaux de toiture à joints debout fonctionnant à 30 m/min avec des panneaux de rebut est plus lente qu'une machine fonctionnant à 15 m/min sans aucun problème. Il faut bien comprendre la différence entre la “ vitesse nominale ” et le rendement réel.
Que vérifier
Vitesse nominale vs vitesse réelle : Le poinçonnage ralentit toujours la chaîne de production. Une machine dont la vitesse nominale est de 20 m/min peut ne fonctionner qu'à 12 m/min lorsqu'elle effectue des perforations. Votre rendement réel correspond à la vitesse de poinçonnage, et non à la vitesse de laminage.
VFD : Indispensable pour des accélérations et des décélérations en douceur. Les machines sans variateur de fréquence fonctionnent à vitesse fixe, ce qui use davantage les matériaux et les composants mécaniques.
Résultat réel : Panneaux de 6 m, 15 m/min avec poinçonnage → 100 à 130 panneaux par poste de 8 heures. Sans poinçonnage → 180 à 220 panneaux. Utilisez ces chiffres pour calculer le retour sur investissement, et non la “ capacité maximale ” indiquée par le fournisseur.”
Commande par ondes : Au-delà de 20 m/min, ajoutez des stations d'appui ou un rouleau de nivellement en amont de la découpeuse afin d'éviter la formation d'ondulations sur les panneaux.
Effet de l'épaisseur du matériau : Une épaisseur de 0,7 à 0,8 mm nécessite des vitesses plus faibles pour éviter la fissuration des joints. Une épaisseur de 0,4 à 0,5 mm permet de travailler plus vite, mais est sensible à l'alignement des rouleaux.
Demandez toujours à voir une vidéo de la machine fonctionnant à sa vitesse nominale avec votre matériau. Une machine qui fonctionne sans problème à 5 m/min peut présenter des défaillances à 15 m/min.
Notre Guide pour profileuse à panneaux AG explique en quoi la complexité du profilé d'un panneau influe sur la vitesse de ligne pouvant être atteinte. Les profilés à joint debout comptent parmi les plus exigeants en matière de formage à grande vitesse en raison de la géométrie verticale de leur joint.
5. Précision du système de découpe
Le système de découpe a une incidence sur la qualité finale de chaque panneau. Les bavures, les joints déformés et les écarts de longueur augmentent votre taux de rebut et ralentissent la pose de la toiture.
Que vérifier
Type de découpe : Découpe hydraulique « fly-cut » après découpe (standard) : la lame se déplace avec le panneau, la ligne de production ne s'arrête pas. La découpe préalable est plus simple, mais entraîne un gaspillage de bobine et pose des difficultés avec les matériaux prépeints.
Matériau de la lame : Acier à outils Cr12MoV, HRC 58–62. Lames de bonne qualité : 80 000 à 100 000 coupes avant affûtage. Renseignez-vous sur les lames de rechange dans le devis.
Tolérance de coupe : ±1,0 mm (standard), ±0,5 mm (architectural). La tolérance doit être respectée sur toute la longueur, et pas uniquement sur le panneau #10.
Contrôle des bavures : Écart de coupe réglable. Effectuez un test en traitant 50 panneaux et en vérifiant la présence de bavures sur une extrémité coupée sur dix.
Système hydraulique : Pompe de marque (Yuken, Nachi) garantissant une pression constante. Les pompes génériques présentent un risque de fuites et de coupes incomplètes.
Angle de coupe : Une coupe à 45° permet d'obtenir des bords plus nets sur des matériaux de 0,7 à 0,8 mm d'épaisseur qu'une coupe droite à 90°.
6. Capacité du dérouleur et précision d'alimentation
Le dérouleur est le point de départ de la qualité des panneaux. Une alimentation de travers = des panneaux de travers en aval — quelle que soit la qualité de la profileuse.
Que vérifier
Capacité du dérouleur : Capacité hydraulique minimale de 5 tonnes pour la production. Prend en charge des bobines d'une largeur maximale de 1 250 mm et d'un diamètre extérieur maximal de 1 400 mm.
Mandrin d'expansion hydraulique : Maintient fermement le diamètre intérieur de la bobine — évite tout glissement et toute erreur de longueur. L'expansion manuelle par vis est plus lente et moins sûre.
Bras de presse : Un bras hydraulique maintient le bord d'attaque de la bobine contre le mandrin, ce qui empêche tout enroulement lâche et garantit que la bande reste à plat à l'entrée du guide.
Guide d'alimentation : Côtés réglables indépendamment grâce à des vis sans fin de précision (et non à des blocs coulissants). Des rouleaux verticaux maintiennent la bande à plat.
Contrôle de la tension : Le dérouleur hydraulique, équipé d'un capteur photoélectrique ou d'un système de régulation de la boucle par rouleau danseur, maintient une tension constante de la bande du premier au dernier mètre.
Largeur de la bobine : Vérifiez la compatibilité en termes de largeur maximale. Les panneaux à joints debout sont fabriqués à partir de bobines d'une largeur comprise entre 600 et 1 200 mm.
Beli's Dérouleur hydraulique de 5 tonnes est un équipement de série sur nos machines de profilage pour panneaux de toiture à joints debout.
Pour connaître les caractéristiques techniques des tôles d'acier à vérifier auprès de votre fournisseur de bobines avant de commander le matériel destiné à votre nouvelle machine, consultez ASTM A1008/A1008M, qui concerne la tôle d'acier laminée à froid couramment utilisée pour les panneaux à joints debout.

7. Dispositifs de sécurité et normes de conformité
Une machine de profilage de panneaux de toiture à joints debout comporte des rouleaux rotatifs, des couteaux mobiles, un système de tension des bobines et un système hydraulique — autant d'éléments susceptibles de causer des blessures graves. Le respect des consignes de sécurité vous protège également contre d'éventuels problèmes liés à l'assurance et aux formalités douanières.
Que vérifier
Dispositifs de sécurité : Dispositifs de protection à verrouillage sur tous les postes à rouleaux, la zone de découpe et la transmission. Verrouillage : la machine s'arrête lorsque le dispositif de protection s'ouvre (conformément aux exigences de la norme CE).
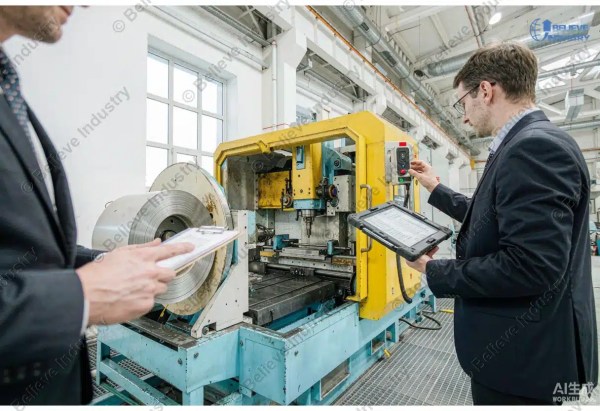
Arrêts d'urgence : Au moins 3 arrêts d'urgence (dérouleur, tableau principal, extrémité de déchargement). Boutons jaunes en forme de champignon à tête rouge, actionnables avec la paume de la main. Tester chacun d'entre eux lors des essais sur site (FAT).
Armoire électrique : Indice de protection IP54 minimum (résistant à la poussière et aux projections d'eau). Les armoires de classe IP30 ou à structure ouverte ne sont pas adaptées aux environnements de profilage.
Certificat de conformité : CE (Europe), UL/ETL (États-Unis) ou équivalent local. Sans cette certification, votre machine risque d'être refusée à la douane ou par votre assureur.
Formation des opérateurs : Une vidéo de sécurité ou une formation sur place doit faire partie de l'offre.
Tableau comparatif des listes de contrôle relatives à la sécurité et à la conformité
| Fonctionnalité de sécurité | Norme CE | Machine non conforme aux normes CE | Questions à poser au fournisseur |
|---|---|---|---|
| Protections pour roulettes | Dispositifs de protection à verrouillage intégrés de série | Souvent manquants ou uniquement fixes | “ Les dispositifs de protection sont-ils interverrouillés avec l'entraînement principal ? ” |
| Arrêts d'urgence | ≥ 3 arrêts d'urgence requis | Souvent 1 ou 2 seulement | “ Combien d'arrêts d'urgence sont installés, et où ? ” |
| Armoire électrique | IP54 au minimum | Souvent IP30 ou à ciel ouvert | “ Quel est l'indice de protection IP de l'armoire principale ? ” |
| Documentation relative à la sécurité | Manuel + certificat inclus | Souvent absent | “ Pouvez-vous nous fournir le certificat CE/UL et le schéma électrique ? ” |
| Évaluation des risques | Obligatoire | Peu courant | “ Fournissez-vous un document d'évaluation des risques ? ” |
Le Administration de la sécurité et de la santé au travail (OSHA) fournit des recommandations détaillées sur les exigences en matière de protection des machines applicables aux équipements de profilage aux États-Unis. Même si vous vous trouvez en dehors des États-Unis, ces recommandations reflètent les meilleures pratiques internationales et méritent d'être consultées avant de finaliser le cahier des charges de votre machine.
8. Assistance et garantie du fabricant
Même la machine de profilage de panneaux de toiture à joints debout la moins chère finit par coûter cher si le fournisseur n'est pas joignable. La qualité du service après-vente représente un coût caché.
Que vérifier
Garantie : 12 mois : durée standard ; une garantie de 18 à 24 mois témoigne d'une grande confiance dans la qualité de fabrication. Elle doit couvrir les composants mécaniques (rouleaux, châssis, arbres) et hydrauliques, et pas seulement les composants électriques.
Pièces de rechange : Les pièces essentielles (lames, codeurs, modules API, joints hydrauliques) sont disponibles sous 24 à 48 heures. Renseignez-vous sur les prix : certains fournisseurs proposent la machine à prix réduit et réalisent leur marge sur les pièces.
Assistance technique : Diagnostic à distance dans les 24 heures ; intervention sur site dans un délai de 5 à 10 jours pour les problèmes critiques. Obtenez ces engagements par écrit.
Communication: Des ingénieurs de support parlant anglais. Un manque de communication lors d'une panne entraîne plusieurs jours d'indisponibilité.
Références : Appelez trois clients de votre région qui possèdent leur machine depuis au moins deux ans. Interrogez-les sur les temps d'arrêt, la livraison des pièces de rechange et demandez-leur s'ils achèteraient à nouveau ce modèle.
Documentation : Manuels complets sur les aspects mécaniques, électriques, hydrauliques et les automates programmables (PLC). Vidéos de formation en ligne incluses.
Beli a fourni des machines de profilage à plus de 20 pays, ses principaux marchés étant les États-Unis, l'Europe et l'Australie. L'assistance proposée comprend le diagnostic à distance des automates programmables (PLC), une liste de pièces de rechange avec leurs tarifs, ainsi qu'une intervention sur site en cas de besoin.
Conclusion
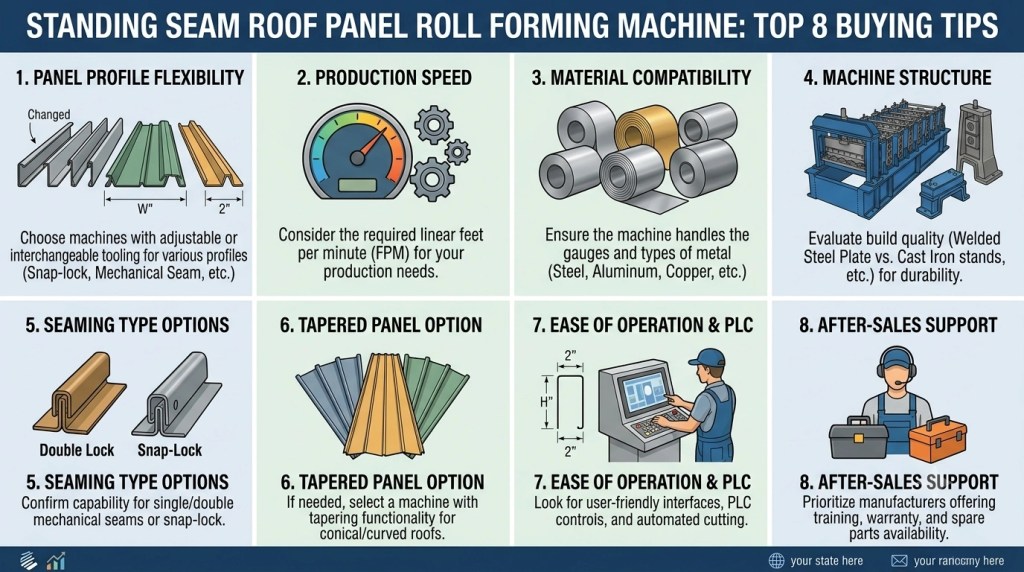
L'achat d'une machine de profilage pour panneaux de toiture à joints debout ne se résume pas à une simple comparaison des prix. Les huit critères abordés dans ce guide — qualité des rouleaux, solidité du châssis, commande par automate programmable (PLC), vitesse de profilage, précision de découpe, précision du dérouleur, conformité aux normes de sécurité et assistance du fabricant — déterminent ensemble si votre investissement vous apportera un excellent retour sur investissement ou deviendra une source constante de frustration.
Emportez cette liste de contrôle avec vous à chaque réunion avec un fournisseur. Demandez des documents attestant ces affirmations. Vérifiez les spécifications clés lors d'un essai de réception en usine avant l'expédition de la machine. Et n'oubliez pas : la machine qui coûte 15% de plus à l'achat mais qui permet d'économiser 30% en temps d'arrêt et en rebuts sur cinq ans est la meilleure affaire.
Si vous êtes prêt à discuter des spécifications relatives à vos besoins de production, Contacter Beli pour obtenir une proposition détaillée assortie de garanties de performance par écrit.
FAQ
Les machines d'entrée de gamme sont proposées à partir d'environ 35,000–55 000. Ces machines sont généralement équipées de rouleaux en acier au carbone, d'un système de commande par automate programmable (PLC) basique et de dérouleurs manuels. Les machines de milieu de gamme, dotées de rouleaux en GCr15, d'un PLC Siemens et de dérouleurs hydrauliques, coûtent 60,000–90 000. Coût des machines haut de gamme dotées d'un système de poinçonnage dynamique, d'un changement automatique de matrice et d'une conformité totale aux normes CE 100,000–160,000.
À une vitesse de 15 m/min avec poinçonnage, une équipe type de 8 heures permet de produire entre 100 et 130 panneaux de 6 m de longueur. Sans poinçonnage, la production peut atteindre 180 à 220 panneaux par équipe. Le nombre réel dépend du temps nécessaire au changement de bobine, de l'épaisseur du matériau et de la complexité du profilé.
La plupart des machines traitent des épaisseurs comprises entre 0,4 et 0,8 mm pour les panneaux architecturaux à joints debout standard. Les machines à usage intensif peuvent traiter des épaisseurs allant jusqu’à 1,2–1,5 mm pour les systèmes structurels à joints debout utilisés dans les toitures industrielles et commerciales.
L'installation et la mise en service d'une machine standard équipée d'un dérouleur hydraulique de 5 tonnes et d'un automate programmable (PLC) de base prennent entre 5 et 7 jours, réalisées par des techniciens formés en usine. Les lignes complexes comprenant un empilage automatique, un poinçonnage dynamique et un système de diagnostic à distance peuvent nécessiter entre 10 et 14 jours.
Les machines à joints debout forment une nervure verticale dotée d'un joint emboîté qui dissimule la fixation. Les machines à profil ondulé forment un profil sinusoïdal ou trapézoïdal avec des fixations apparentes. La conception des rouleaux, le nombre de postes et la géométrie des joints sont totalement différents. Notre Comparaison entre les panneaux R et AG explique les différences entre les différents profils de panneaux de toiture.
Oui, grâce à des jeux de rouleaux de type « cassette » ou à des supports de rouleaux réglables. Les systèmes de type « cassette » permettent de remplacer des jeux de rouleaux complets en 30 à 60 minutes. Les supports réglables permettent de modifier le profil en ajustant la position des rouleaux, ce qui prend entre 2 et 4 heures. Beli propose ces deux options en fonction de vos besoins en matière de flexibilité de production.
La plupart des machines fonctionnent en 380 V/50 Hz/triphasé ou en 440 V/60 Hz/triphasé. La consommation électrique est généralement comprise entre 15 et 30 kW, en fonction du nombre de postes entraînés, de la présence ou non d'un système hydraulique et de la présence ou non d'un processus de poinçonnage dynamique sur la ligne.
Quotidiennement : nettoyer les débris de panneaux et la poussière métallique présents sur les rouleaux et dans la zone de découpe. Hebdomadairement : vérifier le serrage des vis des rouleaux et des protections, contrôler les niveaux de lubrification. Mensuellement : vérifier la précision de la mesure de longueur à l'aide d'une mesure physique, contrôler le tranchant de la lame de découpe. Annuellement : inspection professionnelle de la chaîne cinématique, du système hydraulique et de l'armoire électrique.
Une garantie de 12 mois est la norme dans le secteur. Une garantie de 18 à 24 mois indique que le fournisseur a pleinement confiance dans la qualité de fabrication de ses produits. La garantie doit couvrir les pièces mécaniques (rouleaux, arbres, châssis), le système hydraulique et le système électrique — et pas seulement l'automate programmable (PLC) et les composants électriques.
Oui, et vous devriez le faire. Tout fournisseur sérieux vous proposera un test de réception en usine (FAT) qui vous permettra de tester votre matériau sur la machine avant l'expédition. C'est le meilleur moyen de vérifier que la machine répond à vos exigences en matière de vitesse, de précision et de qualité des panneaux. Si possible, apportez votre propre bobine et mesurez vous-même les panneaux obtenus.
Journal des modifications de l'article
| Date | Changement |
|---|---|
| 2026-06-30 | Publication initiale |
Déclencheurs de révision suivants
- Nouveaux profils de panneaux à joints debout lancés par les principaux fabricants
- Normes de sécurité actualisées (CE, OSHA, ASTM) ayant une incidence sur la conformité des machines
- Des variations importantes des prix des bobines d'acier ayant une incidence sur le calcul du retour sur investissement des machines
- Les nouvelles technologies d'automation ou d'automates programmables deviennent la norme dans l'industrie
- Évolution des droits d'importation ou de la réglementation douanière ayant une incidence sur les décisions d'achat de machines