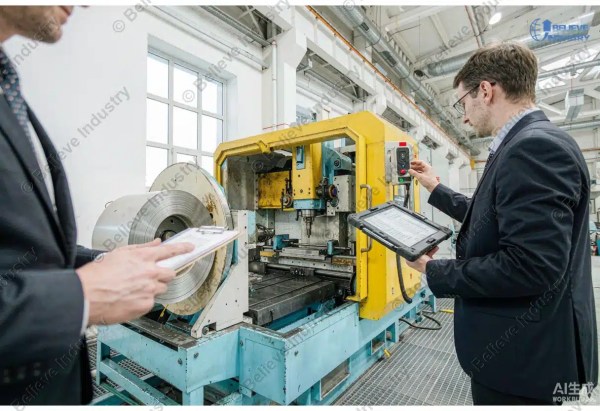


في عالم تشكيل المعادن الدقيق، تُحدَّد جودة المنتج النهائي - سواءً كان دعامة Cee Purlin أو قناة دعامة متخصصة - قبل وقت طويل من وصول الشريط إلى حامل التشكيل الأول. يبدأ ذلك بمدى تسطيح الملف. آلة التسوية, ، المعروف أيضًا باسم المسوي أو مسوي النقالة، هو البطل المجهول في آلة تشكيل اللفائف خط الإنتاج. وهو البوابة الرئيسية التي تزيل عيوبًا مثل تماسك الملفات، وموجات الحافة، والتعليب الزيتي، وهي عيوب متأصلة في الفولاذ الملفوف.
إن تجاهل هذه العيوب الأولية في المواد يُسبب ضغطًا هائلاً وغير ضروري على كامل نظام تشكيل اللفائف، مما يؤدي إلى انخفاض جودة الملف وتآكل الآلة قبل الأوان. في بيلي رول فورمينغ، نُركز على آلة التسوية كمكون غير قابل للتفاوض لتحقيق الأداء الأقصى.
يكشف هذا الدليل عن المفاتيح الثلاثة الأساسية لتحسين أداء عملك آلة التسوية التشغيل، مما يضمن التسطيح المطلق وتحقيق أقصى استفادة من إجمالي إنتاجك.

أساس الجودة: الدور الحاسم لآلة التسوية
الوظيفة الأساسية لـ آلة التسوية تتمثل العملية في تعريض الشريط المعدني لتشوهات مرنة وبلاستيكية متكررة ومُتحكم بها. تُعادل عملية الانحناء والانحناء العكسي هذه الضغوط الداخلية المحبوسة في المادة أثناء عمليات الدرفلة الساخنة والباردة في مصنع الصلب (المعروفة باسم "ذاكرة الملف").
إذا لم يتم إزالة هذه الضغوط بعناية، فسوف تنطلق تلقائيًا أثناء عملية تشكيل الأسطوانة، مما يؤدي إلى عيوب مثل:
احدودب: ينحني الشريط أفقيًا.
الالتواء/التشويه: يلتف الملف النهائي عند القطع.
عودة الربيع: الملف الشخصي لا يحتفظ بالزاوية المقصودة.
هذه الخطوة من المعالجة المسبقة حيوية للغاية لدرجة أن التحليل الشامل لأداء آلة تشكيل اللفة غالبًا ما يتتبع مشكلات الجودة الرئيسية إلى خلل أو ضبط غير صحيح آلة التسوية.
3 مفاتيح أساسية لتحسين أداء آلة التسوية
لوريم إيبسوم دولور سيت أميت، consectetur adipiscing إيليت. Ut elit Tellus، luctus nec ullamcorper mattis، pulvinar dapibus leo.
إن تحقيق "الكمال المسطح" لا يتعلق بتشغيل الآلة؛ بل يتعلق بضبط ثلاثة معايير محددة وتقنية للغاية بشكل صحيح.
المفتاح 1: إتقان تداخل لفات العمل (تأثير "الإسفين")
فعالية أي آلة التسوية يتم تحديد ذلك في المقام الأول من خلال مقدار الإزاحة المتعمدة بين بكرات العمل العلوية والسفلية، مما يؤدي إلى إنشاء فجوة متقاربة يشار إليها غالبًا باسم "الإسفين".“
يكون التداخل أقوى عند جانب الدخول آلة التسوية (بتطبيق أقصى تشوه بلاستيكي) ويتناقص تدريجيًا نحو جانب الخروج (بتطبيق أدنى تشوه مرن). الهدف هو شد الألياف الأقصر والمضغوطة داخل الشريط المعدني لتتناسب مع طول الألياف الأطول (مثل تلك الموجودة في مركز الملف والتي قد تكون "متوجة"). لفهم الآليات المعقدة للتشوه البلاستيكي وتخفيف الإجهاد في معالجة الملف، نوصي بمراجعة أحدث البيانات التقنية المقدمة من جمعية تشكيل المعادن الدقيقة (PMA).
نصيحة للتحسين: يتيح الضبط الدقيق والموضعي لبكرات الدعم الوسيطة للمشغل التحكم في درجة التمدد على عرض الشريط (من الحافة إلى المركز). هذا أمر معقد، ويتطلب إتقانه معرفة تقنية متعمقة بميكانيكا آلتك. تُدار هذه التعديلات داخل نظام التحكم الرئيسي، وترتبط مباشرةً بأنظمة أخرى. مكونات آلة تشكيل اللفائف للمزامنة.
المفتاح 2: مزامنة السرعة مع آلة تشكيل اللفائف
إن آلة التسوية لا يكون فعالاً إلا إذا تطابقت سرعة خرجه تمامًا مع سرعة مدخلات آلة تشكيل اللفائف. قد يؤدي عدم تزامن السرعة إلى إعادة إدخال إجهادات جديدة أو إلى انبعاج الشريط بين المكونين.
مُسَوِّي التخلف: إذا كانت أداة التسوية أبطأ من أداة تشكيل الأسطوانة، فسوف يتم شد الشريط بشكل مشدود، مما يتسبب في حدوث تمدد غير منضبط وأخطاء في التشكيل.
المستوى الرائد: إذا كانت الأداة المساوية سريعة جدًا، فسوف يرتخي الشريط ويتلوى، مما يعرض للخطر محاذاة الدخول عند حامل التشكيل الأول.
نصيحة للتحسين: الراقية آلة التسوية تستخدم أنظمة التحكم المنطقي القابل للبرمجة (PLC)، مثل تلك التي توفرها شركة Beli RollForming، أنظمة متطورة لمحرك سيرفو وأنظمة تغذية راجعة للمشفر. تأكد من برمجة وحدة التحكم المنطقي القابل للبرمجة (PLC) لديك لمطابقة السرعة الديناميكية بناءً على التغذية الراجعة الفورية. إذا كنت تشغّل آلة تشكيل اللفة المخصصة تم تصميم بروتوكول المزامنة هذا لسرعات محددة غير قياسية، ويجب تطويره خصيصًا واختباره بدقة قبل التشغيل.
المفتاح 3: معايرة العداد بانتظام وفحص اللفة
العمل يدور داخل آلة التسوية تتعرض هذه البكرات لضغط واحتكاك هائلين. مع مرور الوقت، ستتآكل هذه البكرات حتمًا، مما يقلل قطرها ويغير دقة إعدادات الفجوات. استخدام البكرات المتآكلة يعادل عدم استخدام أداة التسوية إطلاقًا.
خطأ: يقوم العديد من المشغلين بمعايرة فقط آلة التسوية عند تغيير سُمك المادة. يتطلب الإجراء الصحيح فحصًا دوريًا، بغض النظر عن تغيير المادة، للتحقق من علامات تكوّر اللفة أو التآكل الموضعي.
نصيحة للتحسين: قم بإجراء فحص بصري يومي للكشف عن أي خدوش أو نقر أو بقايا مواد على اللفائف. استخدم مقاييس تلامس متخصصة للتحقق من أقطار اللفائف والفجوات أسبوعيًا. سيؤدي عدم إجراء هذه الصيانة إلى الإضرار بالحالة الأولية للمادة، مما يُضعف دقة الإنتاج.
الاستثمار في آلة تسوية عالية الأداء
إن تكلفة خردة المواد وتوقف الآلات عن العمل بسبب ضعف تسطيح المواد تفوق بكثير الاستثمار في الطبقة العليا آلة التسوية. عند تقييم الخيارات، أعط الأولوية للأجهزة التي تحتوي على:
عدد اللفات الأمثل: عادةً ما تكون تكوينات اللفة 5-Hi أو 6-Hi (في إشارة إلى عدد التمريرات) لتحقيق أقصى قدر من الفعالية.
نظام النسخ الاحتياطي: يجب أن يتميز بإمكانية التعديل بشكل مستقل لتصحيح عيوب التسطيح الموضعية عبر عرض الشريط.
كاسيت التغيير السريع: ابحث عن تصميم يبسط عملية تغيير اللفائف لتسهيل الصيانة وتقليل وقت التوقف عن العمل، مما يؤدي إلى تحسين الكفاءة بشكل مباشر.
للحصول على المواصفات الفنية التفصيلية واستكشاف مجموعتنا من معدات معالجة الملفات الدقيقة، يرجى زيارة موقعنا المخصص صفحة المنتج: مستوي تشكيل اللفة.
خاتمة
إن آلة التسوية ليس مجرد إضافة اختيارية، بل هو أساس الجودة الذي لا غنى عنه. بالتركيز على هذه المفاتيح الثلاثة الأساسية - إتقان تداخل اللفائف، وضمان تزامن مثالي للسرعة، والالتزام بجداول معايرة صارمة - يمكنك تحويل المواد الملفوفة إلى خامة مسطحة تمامًا، مما يقلل من مخاطر التشغيل، ويطيل عمر قوالب التشكيل باللفائف باهظة الثمن، ويضمن إتقانًا لا تشوبه شائبة لكل مقطع نهائي.
اتصل بـ Beli RollForming اليوم لتعلم كيفية تكاملنا آلة التسوية يمكن للتكنولوجيا أن تعمل على إحداث ثورة في مدخلاتك المادية وتحسين خط الإنتاج بأكمله.